一级标题
一级标题
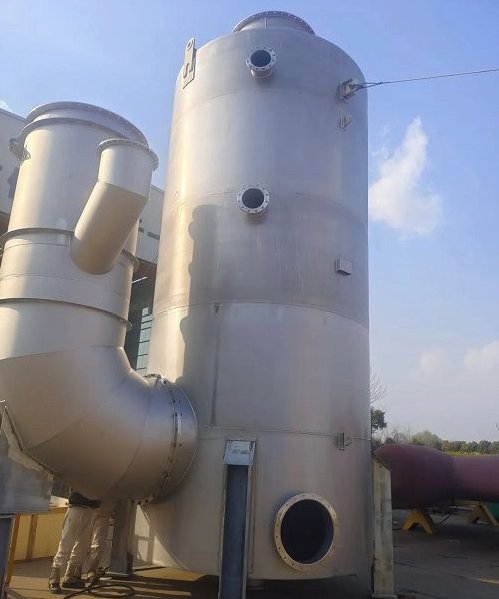
关于脱硫塔(Scrubber),官方的定义是“废气清洗系统(EGCS)”,船东为了能继续合法烧廉价高硫油,在主机排气管上强行加装的一个”巨型淋浴器”。下面为大家系统拆解脱硫塔主流技术路线、经济选型逻辑,以及装备生产制造与船级社合规的核心门槛。
需要明确,脱硫塔按洗涤介质和废液处理方式,形成了泾渭分明的技术阵营。以下是主流脱硫塔系统在核心参数上的硬核对比:
核心维度 | 开环式(Open-Loop) | 闭环式(Closed-Loop) | 混合式(Hybrid) |
洗涤介质 | 天然海水(利用海水的天然弱碱性) | 掺入氢氧化钠(NaOH)的淡水 | 海水与淡水加碱系统随时切换 |
废水去向 | 简单处理后直接排入大海 | 循环使用,残渣收集留存岸交 | 依航区法规灵活调整排放模式 |
设备造价 | 相对较低(系统结构最精简) | 极高(需增加加药及水处理模块) | 最高(集成两套管网及控制系统) |
政策限制 | 多国枢纽港口及近海水域禁用 | 全球水域畅通无阻 | 兼顾经济性与法规适应性 |
加装脱硫塔绝非为了提升船舶动力,其本质是一个对冲燃油成本的金融工具。关于高低硫油价差(Hi5 Spread),官方说法是“合规低硫燃油(VLSFO)与高硫重油(HSFO)的市场交易价格差”,实则为“决定脱硫塔几年能赚回本金的绝对硬指标”。脱硫塔的装船率,完全取决于以下三点经济博弈:
业内普遍的盈亏平衡点是价差100美元/吨。当价差扩大至150-200美元时,一艘VLCC(超大型油轮)加装脱硫塔的静态回收期仅需1.5至2年。
开环塔造价仅为闭环的一半且免去加碱成本。但其排放的洗涤水呈强酸性,目前新加坡、富查伊拉等全球核心枢纽港已全面颁布开环塔禁排令,导致船东在近海面临强制切油的尴尬。
闭环系统需要配备庞大的沉淀池、离心分离机与碱液加注系统。不仅药剂采购成本高昂,残余的剧毒脱硫废渣还必须花重金交由岸基机构妥善处理。
脱硫过程产生的洗涤介质含有硫酸、亚硫酸,腐蚀性极强,对设备本体、管系的材料与焊接工艺提出极高标准。WPS 焊接工艺规程,是特种防腐材料施工必须严格遵循的法定工艺文件。针对脱硫塔排水管路,焊接容错空间极小,关键工艺要点如下:
塔体下部及舷外排出管必须采用254SMO超级奥氏体不锈钢或双相钢。其PREN值要求必须大于40,以抵御高浓度氯离子与硫酸根的联合双重腐蚀。
254SMO对热输入极为敏感。施焊时层间温度通常被强制压在100℃以下。线能量超标会导致钼(Mo)元素偏析,直接引发焊缝热影响区的晶间腐蚀点。
母材是超级不锈钢,焊材必须“升舱”。通常强制使用ERNiCrMo-3(Inconel 625)镍基合金焊丝。其铁水极度粘稠,流动性极差,对焊工的起弧与收弧手法要求极高。
脱硫塔特种管系装配完成后,想要取得船级社入级合规证书,无损探伤 NDT 检测是不可逾越的硬性关卡。无损探伤,即借助声、光、磁、电等手段检测构件内部缺陷,相当于为焊接管路做专业 “探伤体检”。
参与洗涤塔核心管系焊接的工人,必须持有船级社颁发的超级不锈钢特定位置(如6G全位置)资格证书。常规碳钢证书在此类系统中直接失效。
洗涤水管路属于承受强腐蚀与高压震动的高危管系。船级社规范通常强制要求其全焊透对接接头进行100%射线探伤(RT),绝不设抽检的过渡地带。
镍基合金焊材的返修极度困难。二次高温加热会彻底破坏母材的晶相结构平衡,导致管系直接报废,施工现场必须追求苛刻的一次合格率。
青岛市李沧区京口路28号C座1702